

Під час виготовлення залізобетонних виробів мішалка має видавати порції із заданими властивостями та зрозумілою історією приготування. Рівний колір ще не підтверджує якість бетону. Потрібні робочий склад, контроль дозування та зв’язок кожного замісу з формами, до яких він потрапив.
Почніть із вимог до виробу
Для сходинки, перемички чи іншого елемента не можна вибирати бетон лише за зручністю заливання. Потрібні характеристики задає проєкт або технічна документація на виріб. За ними призначають склад, придатний заповнювач, контроль суміші й умови тверднення. Стаття про змішувач не замінює цієї роботи технолога.
До замісу перевіряють готовність форми, арматурного каркаса, засобів ущільнення та місця витримування. Навіть добра суміш втрачає сенс, якщо після вивантаження з’ясовується, що форму ще треба збирати. Обсяг порції пов’язують із фактичною готовністю виробництва, а не лише з місткістю обладнання.
Як установити повторюваний цикл
Робочу картку тримають біля місця дозування. У ній мають бути однозначні одиниці вимірювання, порядок введення матеріалів і критерій завершення перемішування. Змінюючи склад, попередню картку прибирають: два схожі записи біля машини створюють зайвий ризик помилки.
- Перевірте позначення цементу, заповнювачів і добавок до відкриття паковання.
- Підготуйте справні засоби дозування для великих і малих кількостей.
- Враховуйте вологу заповнювачів у передбачений технологією спосіб.
- Записуйте фактичні відхилення, зупинки й коригування, а не лише планові дози.
Перехід на іншу добавку чи розмір щебеню потребує оцінювання сумісності складу й обладнання. Збіг торгової назви не означає, що умови застосування залишилися попередніми. Інструкцію нової партії перевіряють до початку серії, коли ще можна узгодити зміни.
Перевірка після вивантаження
Грудки, сухі ділянки або помітне розшарування маси є приводом зупинити передавання сумнівної порції у форми. Доливання води на око не встановлює причини відхилення. Рішення про коригування чи бракування приймають за встановленою системою контролю; суміш із невідомою історією не домішують до наступної партії.
Номер замісу, час випуску й позначення форми допоможуть знайти вироби однієї партії, якщо контроль згодом виявить проблему. Для передбачених зразків зберігають такий самий зв’язок. За одним вдалим виробом не можна судити про всю серію, а за зовнішньою гладкістю не можна призначати строк розпалублення.
Узгодьте машину з виробничим ритмом
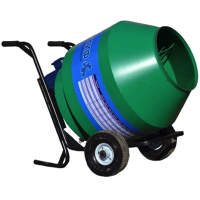
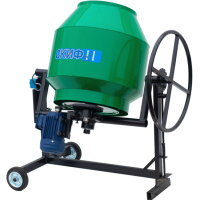
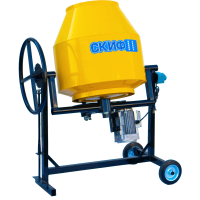
У добірці змішувачів для ЗБВ порівнюйте дозволені суміші, завантаження та спосіб вивантаження. Примусове перемішування й обертовий гравітаційний барабан працюють по-різному. Для обраної технології потрібні підтверджена придатність моделі та пробний цикл, включно з подаванням у форму. Заплануйте очищення під час переходу між складами: залишок попереднього замісу не має ставати незаписаним компонентом нового.